Artykuł sponsorowany
Jak dobrać otwory i wkładkę elastomerową w kompaktowym sprzęgle do osi CNC
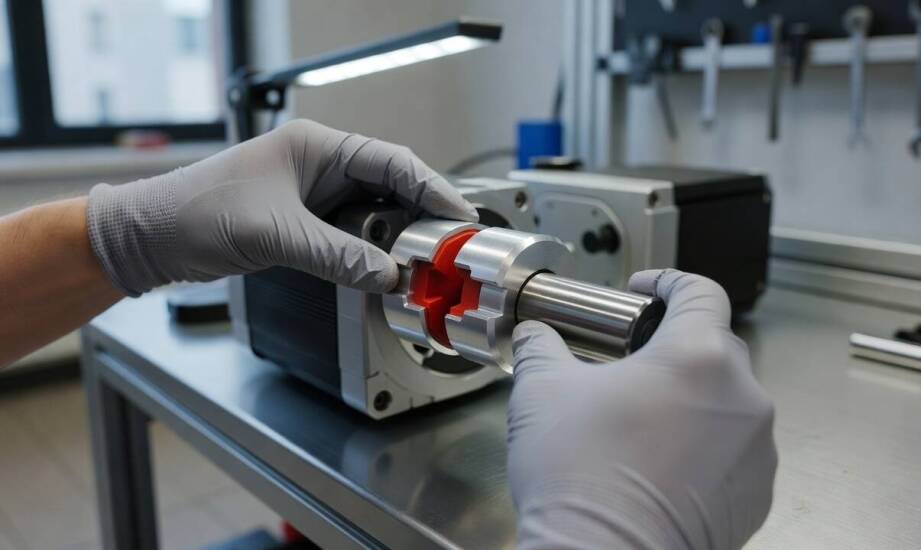
Precyzyjne działanie osi w obrabiarkach numerycznych zależy od najdrobniejszych detali napędu. W przypadku niewielkich komponentów przeniesienia napędu liczy się nie sam zewnętrzny gabaryt, lecz bezbłędne dopasowanie otworów piast do wału oraz parametry sprężyste wkładki elastomerowej. Optymalna konfiguracja decyduje o stabilnym przekazywaniu momentu obrotowego i skutecznym tłumieniu szkodliwych drgań. Decyzja montażowa wymaga przeanalizowania rzeczywistych wymiarów wału silnika, wybranej metody osadzenia detalu oraz dynamiki panującej podczas obróbki materiału. Zlekceważenie tych właściwości skutkuje powstawaniem luzów nawrotnych, wibracjami przenoszonymi na całą konstrukcję maszyny oraz przyspieszoną degradacją kluczowych elementów układu kinematycznego.
Przeczytaj również: Jakie są najważniejsze czynniki wpływające na wynajem autokaru w Warszawie?
Dopasowanie średnicy otworu i tolerancji wymiarowych
Rozmiar otworu w piaście musi wynikać bezpośrednio z geometrii czopu oraz zaplanowanego sposobu jego blokady. Warsztaty obróbcze często sięgają po rozwiązania kompaktowe o szerokim spektrum zastosowań. Typowe sprzęgło kłowe fi 30 występuje w wariantach z otworami, których średnice w popularnych katalogach producentów mieszczą się zazwyczaj w przedziale od 6 do 20 mm. Ostateczny wymiar jest zawsze toczony lub rozwiercany pod konkretny model silnika krokowego czy serwonapędu.
Przeczytaj również: Jak wygląda proces badań lekarskich przed kursem prawa jazdy?
Samo wykonanie przelotu w piastach wymaga utrzymania ostrego reżimu technologicznego. Stosuje się tu najczęściej tolerancję H7 lub H8, jednak właściwy charakter pasowania zależy od zestawienia tej klasy z tolerancją wykonania samego wału. Dopiero weryfikacja pełnej pary wał-otwór pozwala ustalić, czy połączenie zyska charakter ciasny, mieszany czy całkowicie luźny. Wersje wyposażone w rowek wpustowy gwarantują znacznie pewniejsze przeniesienie wysokich obciążeń obrotowych. Z kolei modele wykorzystujące piasty zaciskowe pozwalają na bezluzowy montaż na wale gładkim, co ułatwia bezpieczną instalację i chroni powierzchnię przed odkształceniami.
Przeczytaj również: Współczesne trendy w automatyzacji linii montażowych w różnych sektorach przemysłu
Zbyt swobodne spasowanie tych dwóch elementów natychmiast wywołuje bicie promieniowe osi. Brak kontroli tego zjawiska w trakcie prac serwisowych skutkuje nierównomiernym rozkładem sił nacisku na poszczególne kły. Projektanci i mechanicy muszą również pamiętać o pracy osiowej wału wywoływanej rozszerzalnością cieplną metali.
Wpływ warunków pracy na dobór wkładki elastomerowej
Zjawiska takie jak stała niewspółosiowość wałów, wysoka częstotliwość rozruchów oraz gwałtowne zmiany kierunku obrotów wymuszają zastosowanie elastycznego ogniwa pośredniego. Komponenty z wkładką polimerową kompensują niewielkie odchyłki kątowe, promieniowe i osiowe sprzęganych mechanizmów. Funkcja ta okazuje się niezastąpiona w maszynach CNC, gdzie temperatura wrzeciona rośnie podczas wielogodzinnej pracy, powodując mikroskopijne przesunięcia wzdłużne.
Kluczową rolę w procesie amortyzacji odgrywa twardość tworzywa sztucznego. Przykładowe wartości katalogowe z rynku dystrybucji wskazują, że wkładka o twardości rzędu 72 Shore A doskonale pochłania udary skrętne, izolując łożyska napędu od drgań generowanych przez ostrze skrawające. Twardsze poliuretany, klasyfikowane w okolicach 82 Shore A lub wyżej, wykazują zauważalnie mniejszą podatność na odkształcenia. Wyższa sztywność skrętna poprawia dokładność pozycjonowania narzędzia przy pracy pod stałym obciążeniem. Parametry te należy traktować jako wartości bazowe i zawsze konfrontować z dokumentacją technologiczną konkretnego detalu.
Nawet najlepszej klasy elastomery nie zrekompensują poważnych zaniedbań montażowych. Pominięcie pomiarów czujnikiem zegarowym przed dokręceniem śrub sprawia, że cały układ wiruje z nadmiernym biciem. Doprowadza to do błyskawicznego wykruszenia polimeru i drastycznego spadku precyzji działania obrabiarki.
Podejście do konfiguracji układów napędowych
Ostateczny sukces aplikacji zależy od spójnego powiązania wszystkich wymienionych parametrów mechanicznych. Dobór średnic, określenie optymalnego rodzaju piasty oraz selekcja właściwego tworzywa tłumiącego wymagają wnikliwej analizy docelowych obciążeń termicznych osi. Z doświadczeń podmiotów zaopatrujących zakłady produkcyjne, w tym dystrybutora części maszynowych Dagar, wynika jasno, że bezawaryjność parku maszynowego opiera się na wyeliminowaniu najdrobniejszych błędów pasowania elementów. Zastosowanie prawidłowo skompletowanych podzespołów kompensujących odchyłki zapobiega nawarstwianiu się luzów. Gwarantuje to utrzymanie najwyższej kultury pracy napędu, co bezpośrednio przekłada się na precyzję obrabianego materiału.
Kategorie artykułów
Polecane artykuły

Jakie korzyści przynosi zastosowanie systemów odwróconej osmozy w przemyśle spożywczym?
Systemy odwróconej osmozy zdobywają uznanie w branży spożywczej dzięki efektywności w eliminacji zanieczyszczeń z wody. Ich implementacja podnosi jakość produktów oraz optymalizuje procesy produkcyjne. Warto zgłębić temat korzyści płynących z tych technologii, aby lepiej zrozumieć ich znaczenie dla

Różnorodność modeli drabin i ich zastosowanie w budownictwie
Drabiny odgrywają kluczową rolę w budownictwie, wpływając na efektywność pracy oraz bezpieczeństwo pracowników. Dzięki różnorodności modeli są one dostosowane do różnych warunków i potrzeb. Kluczowe cechy drabin Krause to stabilność, wytrzymałość oraz łatwość obsługi. Wybór odpowiedniego modelu może